Что скрывает привычная «штамповка»: знакомство с конструкцией
Когда вы смотрите на колесо автомобиля, взгляд чаще всего цепляется за литой узор или яркий колпак. Но под ними скрывается незаметный труженик — стальной штампованный диск. Это не просто кусок металла, а результат точного инженерного расчёта, где каждая грань и изгиб отвечают за безопасность и долговечность.
В отличие от модных «литья», такой диск рождается из холоднокатаного стального листа методом горячей штамповки. Технология напоминает кузнечное дело: заготовку нагревают и прессуют под огромным давлением, придавая ей форму будущего обода. Такой подход даёт предсказуемую прочность и способность гасить вибрации от наших неидеальных дорог.
Анатомия детали: из чего состоит стальной «бублик»
Конструктивно изделие делится на две ключевые зоны: обод и тарелка (или сердечник). Обод — это та часть, которая удерживает шину. Именно здесь расположены закраины с хамп-профилем (небольшими выступами), которые не дают покрышке сползать с диска даже при резком маневрировании или падении давления.
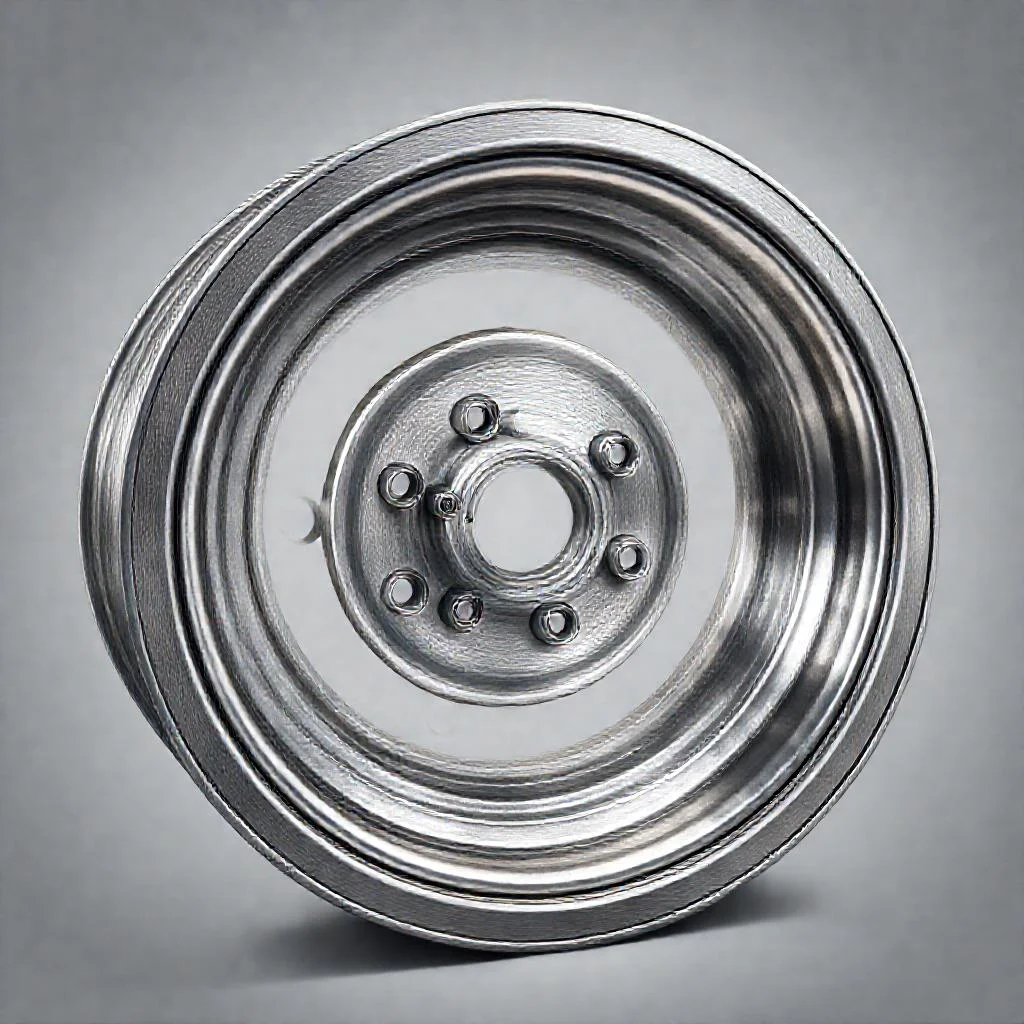
Тарелка соединяет обод со ступицей и несёт на себе всю нагрузку от веса машины. В ней вырублены вентиляционные отверстия и центральное посадочное кольцо. Для лёгких грузовиков и внедорожников в тарелку часто вваривают дополнительные усиливающие рёбра — это яркий пример того, как простая геометрия увеличивает жёсткость на кручение.
От листа стали до готового изделия: основные этапы
Производственный цикл начинается с раскроя рулонной стали. Круги для тарелки вырубают на прессе, а полосу для обода сворачивают в цилиндр и сваривают стык. Далее следует формовка на роликовых станках: металл постепенно загибают, придавая профиль будущей закраины и посадочных полок.
- Штамповка тарелки: из плоского круга выдавливают углубления и отверстия под шпильки.
- Сварка: обод и тарелку соединяют точечной или сплошной сваркой, затем зачищают шов.
- Прокатка и обжим: финальное придание точной геометрии и калибровка отверстий.
- Обработка: грунтовка и порошковая покраска для защиты от коррозии.
Ключевой момент — контроль биения. Даже небольшая восьмёрка на ободе приведёт к вибрации на скорости. Поэтому готовые диски проверяют на специальных стендах, отбраковывая экземпляры с отклонениями более нескольких десятых долей миллиметра.
Прочность против веса: почему «штампы» тяжелее и стоит ли это минус
Банальная правда: сталь плотнее алюминия, поэтому штампованный диск весит на 20–30% больше литого аналога. Это увеличивает неподрессоренные массы и чуть ухудшает плавность хода на мелких неровностях. Однако у этой медали есть обратная сторона — высокая пластичность.
При ударе о бордюр или скрытую яму стальной диск чаще всего мнётся, а не раскалывается. Его можно «выправить» в шиномонтаже или, в крайнем случае, заменить за смешные деньги. Литое колесо в такой ситуации треснет, и ремонт обойдётся в разы дороже. Именно поэтому штамповку массово используют в бюджетных авто, такси и коммерческом транспорте.
Секреты эксплуатации: как продлить жизнь штампованному колесу
Коррозия — главный враг стали. Даже заводское порошковое покрытие со временем скалывается от ударов, и в месте скола начинает цвести ржавчина. Регулярная мойка с удалением реагентов и обработка антикором для дисков продлевают срок службы на годы.
Хороший штампованный диск — как армейский ботинок: не блестит на подиуме, но не подведёт в грязи и после удара молотком вернётся в строй.
Второй нюанс — крепёж. После сезонной смены колёс обязательно протягивайте гайки динамометрическим ключом и проверяйте их момент через 100–150 км пробега. Стальной диск менее капризен к перетяжке, чем алюминиевый, но разболтанные гайки — прямой путь к разбитым отверстиям и биению.
Ремонтопригодность и вторичная выгода
Штампованный диск можно править на специальном станке, нагревая локальные участки и возвращая геометрию. Мастера без труда устраняют вмятины по закраинам и даже серьёзные деформации тарелки. Цена такого ремонта несопоставима со стоимостью нового литого колеса.
Ещё один плюс — взаимозаменяемость. Миллионы автомобилей используют диски с одинаковыми посадочными параметрами (PCD, вылет, диаметр ступичного отверстия). Это породило огромный вторичный рынок: найти б/у комплект в хорошем состоянии можно за копейки, что делает стальные колёса идеальным решением для зимнего сезона или бюджетного тюнинга.
Сравнительные параметры стального штампованного диска колеса
| Параметр / Зона | Описание | Функция |
|---|---|---|
| Обод | Часть диска, удерживающая шину; содержит закраины с хамп-профилем | Фиксация покрышки, предотвращение сползания даже при резком маневрировании или падении давления |
| Тарелка (сердечник) | Соединяет обод со ступицей; содержит вентиляционные отверстия и центральное посадочное кольцо | Несёт всю нагрузку от веса машины |
| Усиливающие рёбра | Дополнительные элементы, ввариваемые в тарелку для лёгких грузовиков и внедорожников | Увеличение жёсткости на кручение |
Этапы производства стального штампованного диска
| Этап | Описание процесса |
|---|---|
| Раскрой рулонной стали | Круги для тарелки вырубают на прессе, полосу для обода сворачивают в цилиндр и сваривают стык |
| Формовка на роликовых станках | Металл постепенно загибают, придавая профиль будущей закраины и посадочных полок |
| Штамповка тарелки | Из плоского круга выдавливают углубления и отверстия под шпильки |
| Сварка | Обод и тарелку соединяют точечной или сплошной сваркой, затем зачищают шов |
| Прокатка и обжим | Финальное придание точной геометрии и калибровка отверстий |
| Обработка | Грунтовка и порошковая покраска для защиты от коррозии |
| Контроль биения | Проверка на специальных стендах; отбраковка экземпляров с отклонениями более нескольких десятых долей миллиметра |
Сравнение штампованного и литого диска
| Критерий | Стальной штампованный | Литой |
|---|---|---|
| Масса | На 20–30% больше литого аналога | Легче |
| Влияние на неподрессоренные массы | Увеличивает, чуть ухудшает плавность хода на мелких неровностях | Меньше |
| Поведение при ударе о бордюр или скрытую яму | Чаще всего мнётся, а не раскалывается | Трескается |
| Ремонтопригодность | Можно «выправить» в шиномонтаже или заменить за смешные деньги | Ремонт обойдётся в разы дороже |
| Область применения | Бюджетные авто, такси, коммерческий транспорт | — |
Эксплуатация и ремонтопригодность штампованного диска
| Аспект | Рекомендация / Особенность |
|---|---|
| Главный враг — коррозия | Заводское порошковое покрытие со временем скалывается от ударов, в месте скола начинает цвести ржавчина |
| Защита от коррозии | Регулярная мойка с удалением реагентов и обработка антикором для дисков продлевают срок службы на годы |
| Крепёж после сезонной смены колёс | Обязательно протягивайте гайки динамометрическим ключом и проверяйте их момент через 100–150 км пробега |
| Чувствительность к перетяжке | Стальной диск менее капризен к перетяжке, чем алюминиевый, но разболтанные гайки — прямой путь к разбитым отверстиям и биению |
| Ремонт | Правка на специальном станке с нагревом локальных участков; устраняют вмятины по закраинам и серьёзные деформации тарелки |
| Взаимозаменяемость | Миллионы автомобилей используют диски с одинаковыми посадочными параметрами (PCD, вылет, диаметр ступичного отверстия), что породило огромный вторичный рынок |
| Применение на вторичном рынке | Б/у комплект в хорошем состоянии можно найти за копейки — идеальное решение для зимнего сезона или бюджетного тюнинга |
Частые вопросы об устройстве стального штампованного диска колеса
Из каких основных частей состоит стальной штампованный диск?
Конструктивно изделие делится на две ключевые зоны: обод и тарелку (или сердечник). Обод удерживает шину, именно здесь расположены закраины с хамп-профилем. Тарелка соединяет обод со ступицей и несёт на себе всю нагрузку от веса машины.
Как производится стальной штампованный диск?
Производственный цикл начинается с раскроя рулонной стали. Круги для тарелки вырубают на прессе, а полосу для обода сворачивают в цилиндр и сваривают стык. Далее следует формовка на роликовых станках, штамповка тарелки, сварка обода и тарелки, прокатка и обжим, а также грунтовка и порошковая покраска для защиты от коррозии.
Почему стальные диски тяжелее литых и стоит ли это считать минусом?
Сталь плотнее алюминия, поэтому штампованный диск весит на 20–30% больше литого аналога, что увеличивает неподрессоренные массы. Однако высокая пластичность стали позволяет диску при ударе мяться, а не раскалываться, что делает его ремонтопригодным и дешёвым в замене.
Как продлить срок службы штампованного диска?
Главный враг стали — коррозия. Регулярная мойка с удалением реагентов и обработка антикором для дисков продлевают срок службы на годы. Также важно протягивать гайки динамометрическим ключом после сезонной смены колёс и проверять их момент через 100–150 км пробега.
Можно ли отремонтировать стальной штампованный диск?
Да, штампованный диск можно править на специальном станке, нагревая локальные участки и возвращая геометрию. Мастера без труда устраняют вмятины по закраинам и даже серьёзные деформации тарелки. Цена такого ремонта несопоставима со стоимостью нового литого колеса.